01 / 先进陶瓷
面向高硬度、高脆性先进陶瓷的全过程工艺控制。
我们加工氧化铝、氧化锆、氮化硅、碳化硅、氮化铝、氮化硼及可加工玻璃陶瓷,产品涵盖轴、柱塞、套筒、环、板、基板、管、喷嘴、阀件、泵件及复杂异形零件。
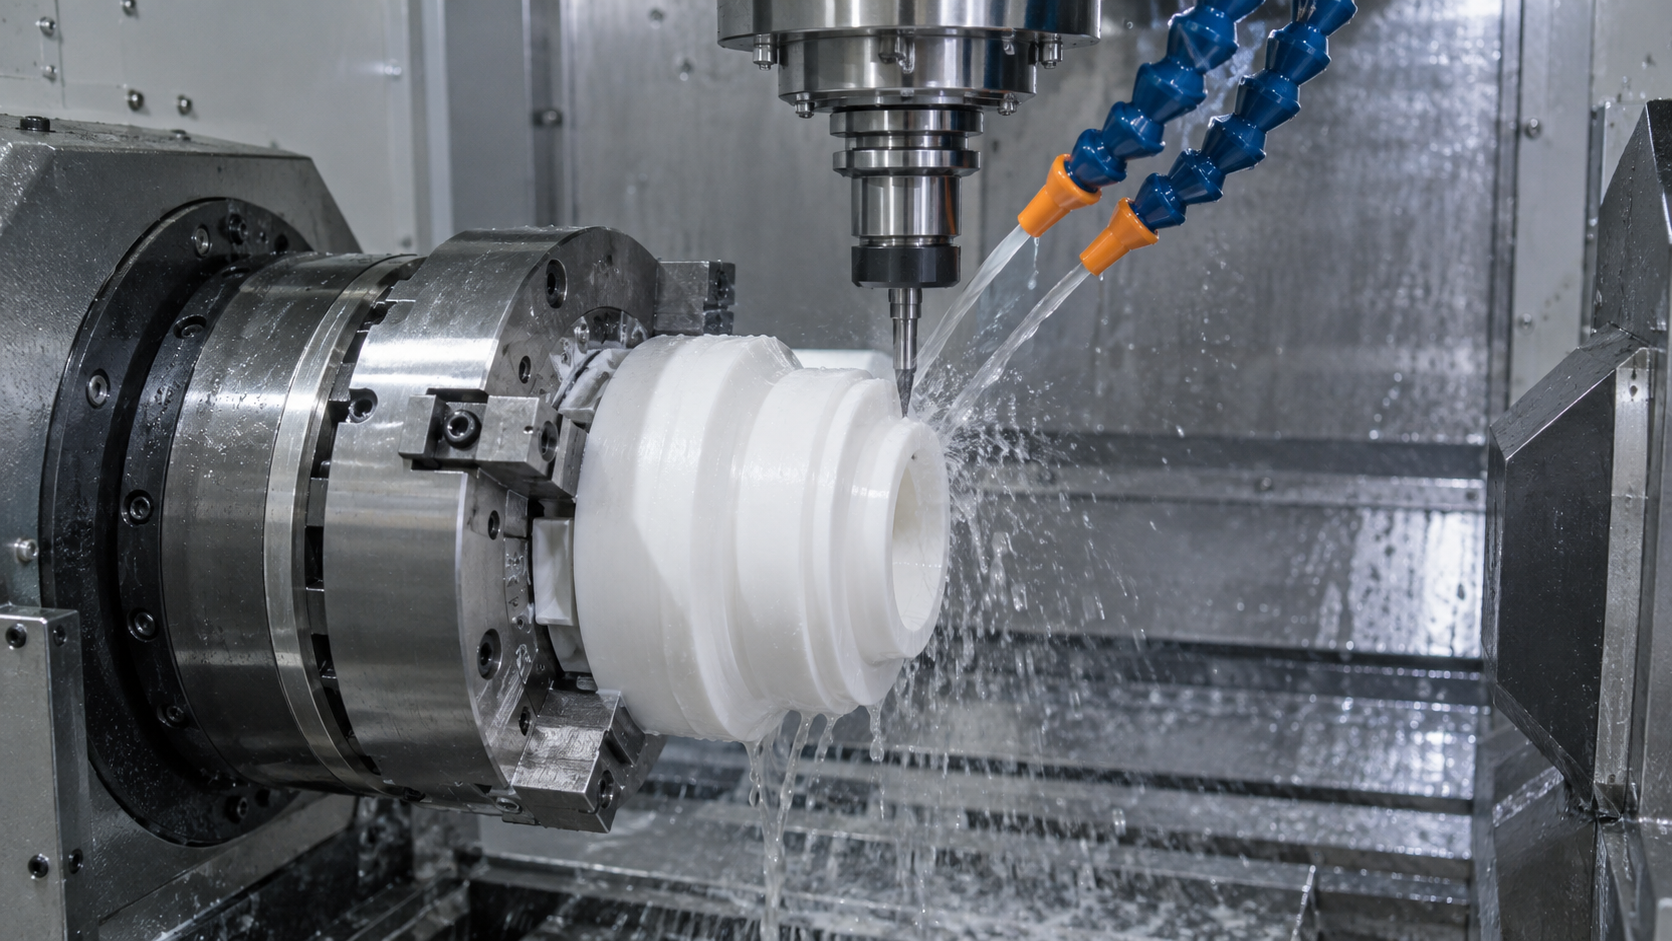
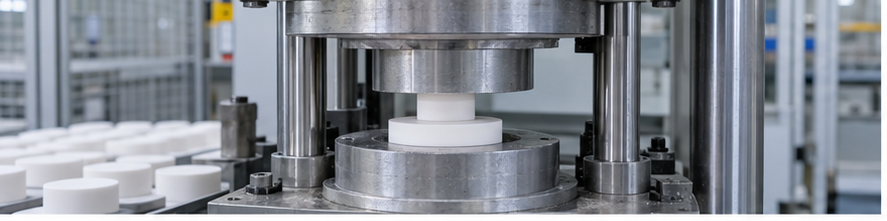
近净成形
通过冷等静压、注射、干压、挤出、流延及陶瓷增材制造,在烧结前形成主要结构,减少后续高成本精加工。
成形 → 烧结 → 精加工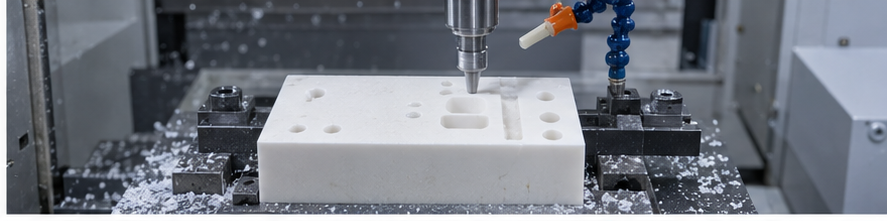
生坯精密加工
在烧结前完成车、铣、钻孔、开槽和多轴加工,并通过收缩补偿让烧结后的尺寸更接近最终要求。
生坯加工 → 烧结 → 尺寸修正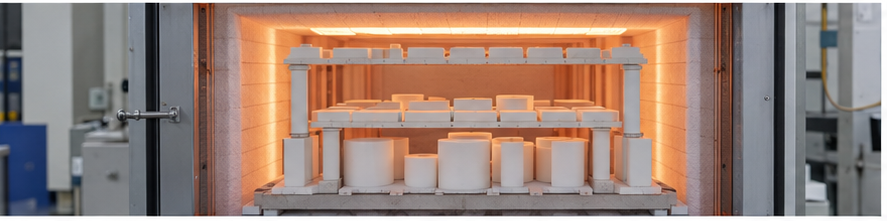
先进烧结与致密化
通过温度、气氛、压力和烧结周期控制,改善材料致密度、晶粒结构和一致性。
烧结 → 致密化 → 性能确认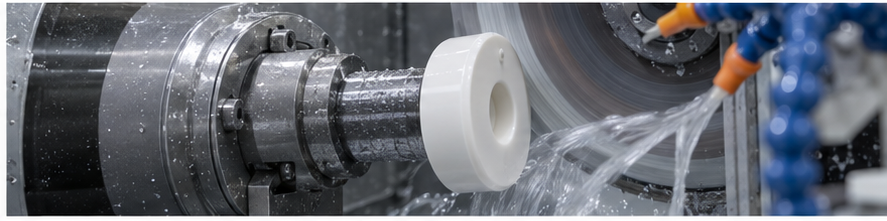
金刚石精密磨削
采用平面、内外圆、无心、成形及双面磨削,控制尺寸、圆度、同轴度、平面度与表面质量。
设备 → 加工过程 → 成品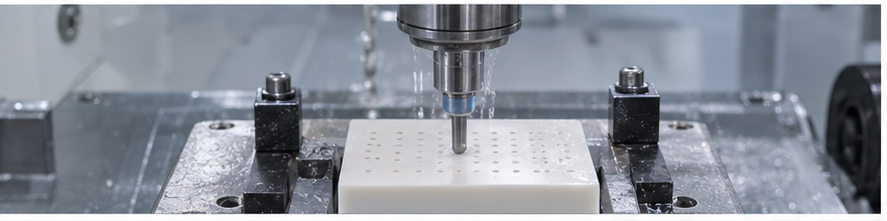
超声辅助加工
旋转超声钻孔与磨削可降低加工力,减少硬脆陶瓷的崩边、微裂纹和亚表面损伤。
微孔 · 深孔 · 薄壁 · 窄槽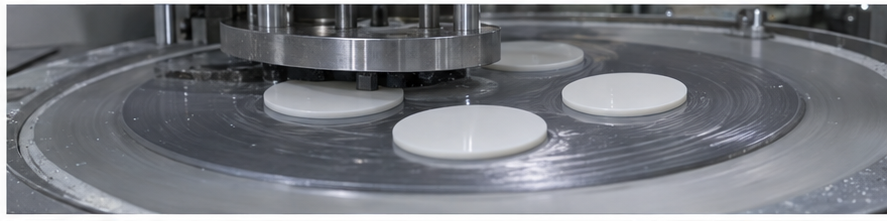
精密研磨与抛光
单面与双面研磨、精密抛光及化学机械抛光,进一步提高配合面、基准面和高表面质量区域的精度。
平面度 · 平行度 · 粗糙度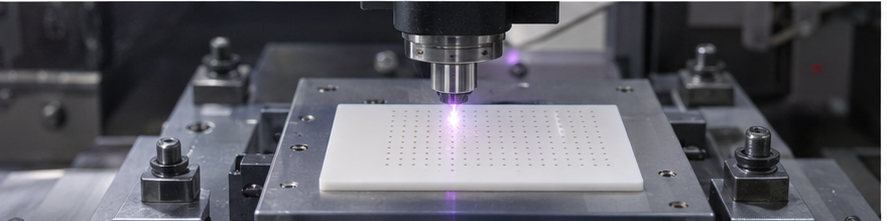
超短脉冲激光微细加工
皮秒与飞秒激光用于微孔、窄槽和微结构加工,降低热影响区带来的熔融、重铸和热裂纹风险。
微孔 · 微槽 · 微结构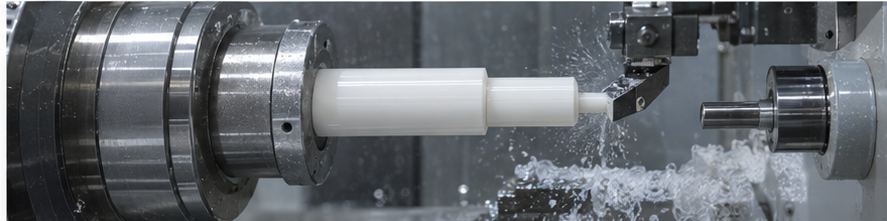
可加工陶瓷精密加工
氮化硼与可加工玻璃陶瓷可采用车、铣、钻孔及多轴加工,适用于绝缘、高温和真空设备零件。
CNC 车削 · 铣削 · 钻孔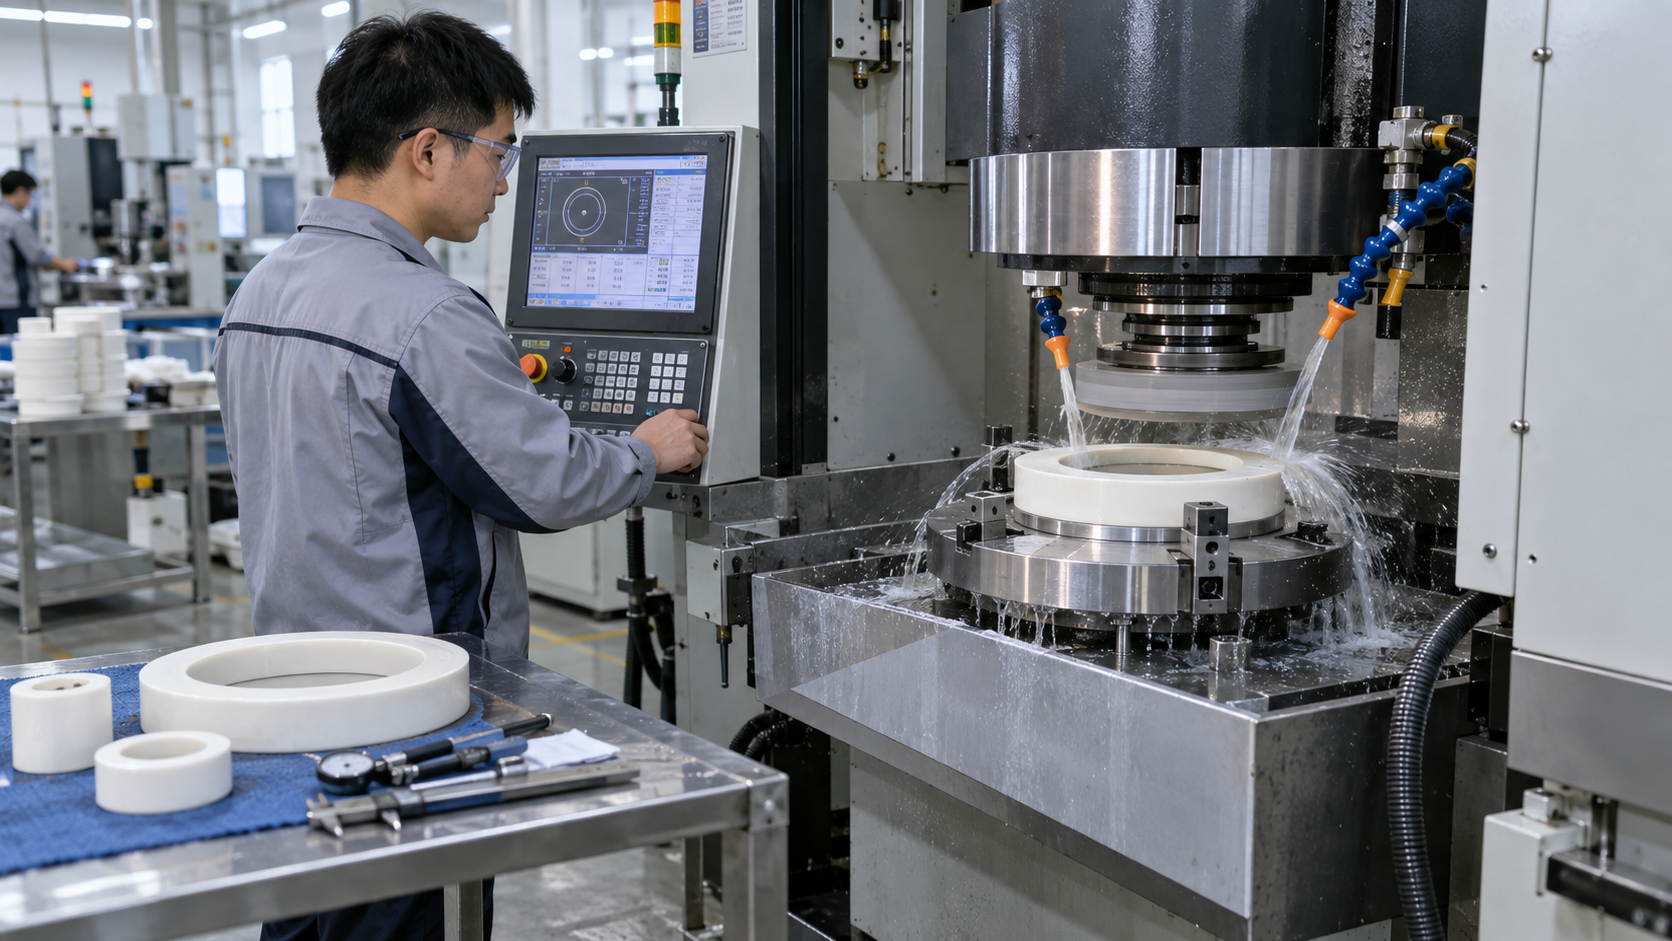
CORE CAPABILITY
金刚石磨削、超声加工与表面精整构成完整工艺链。
针对烧结后陶瓷,精密磨削建立尺寸与形位控制;超声与激光工艺覆盖微孔、薄壁及复杂轮廓;研磨抛光进一步优化关键表面。
02 / 精密金属
面向复杂结构与重复制造的多轴 CNC 工艺路线。
我们加工轴、销、套筒、环、板件、壳体、箱体、腔体、支架、结构件、精密小零件、复杂异形零件及工装夹具;材料覆盖铝合金、不锈钢、钢、铜合金、钛合金和镍基高温合金。
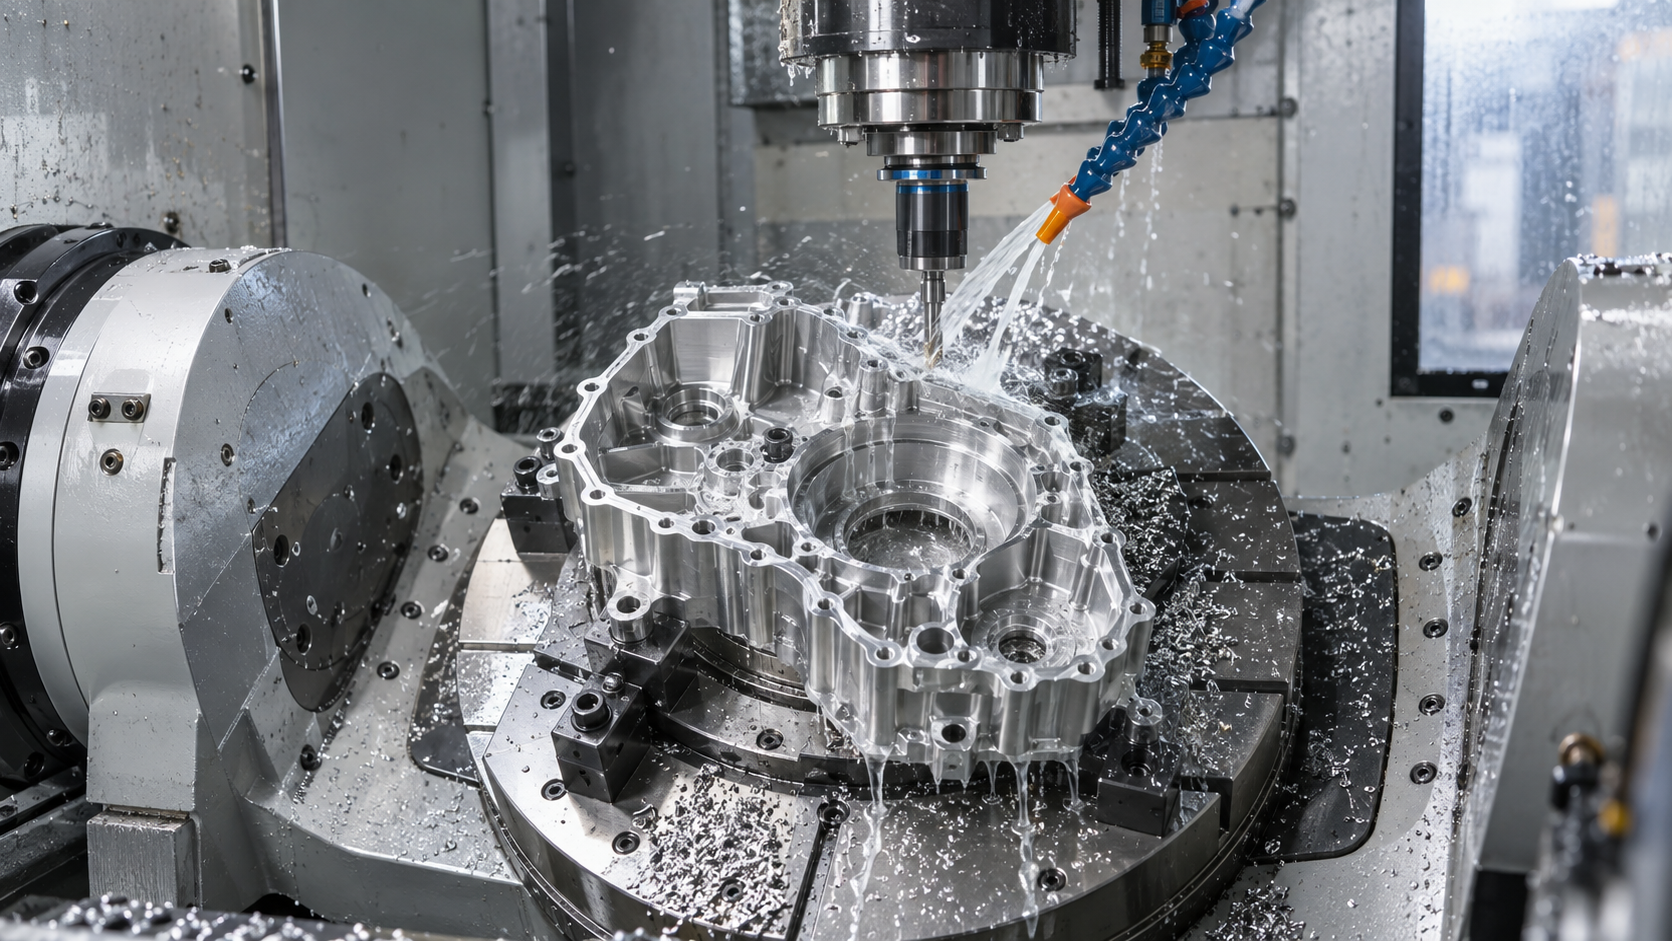
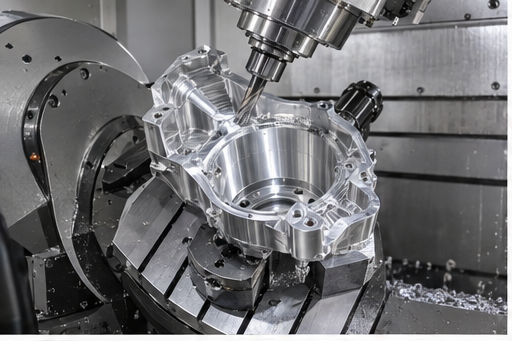
三轴、四轴和五轴精密加工
多轴加工支持板件、壳体、复杂腔体、曲面与多角度孔系;减少重复装夹,提升特征间相对精度。
一次装夹 · 多面加工 · 复杂曲面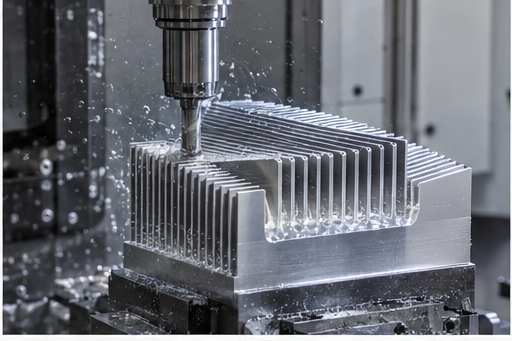
高速与高效铣削
高速、高进给、自适应与摆线铣削兼顾材料去除效率、切削热控制和稳定刀具负载。
铝合金 · 不锈钢 · 钛合金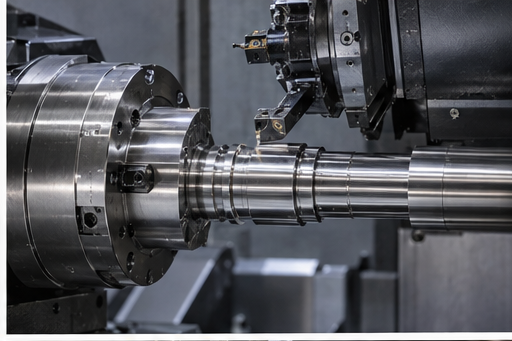
车铣复合加工
主副主轴、B/Y 轴和动力刀具协同,实现车、铣、钻、攻牙及背面加工,减少工序转换误差。
轴类 · 套筒 · 法兰 · 回转体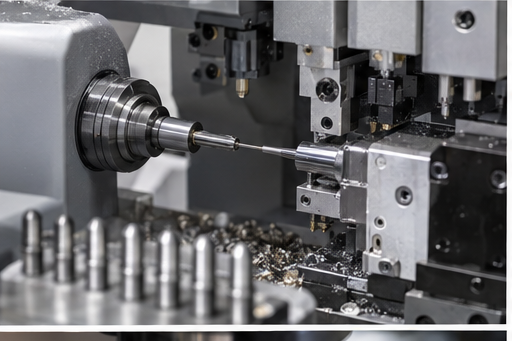
走心式精密加工
面向小直径、高长径比和批量零件,走心加工可完成精密车削、横向钻孔、横向铣削与副主轴背面加工。
精密轴 · 销 · 针 · 连接件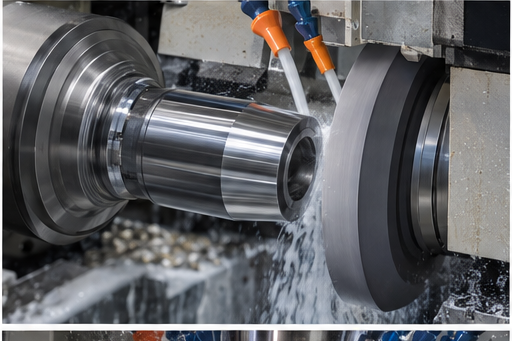
硬车削与精密磨削
CBN 硬车削结合内外圆、平面、无心与成形磨削,控制热处理后零件的几何精度和表面质量。
圆度 · 圆柱度 · 同轴度 · 粗糙度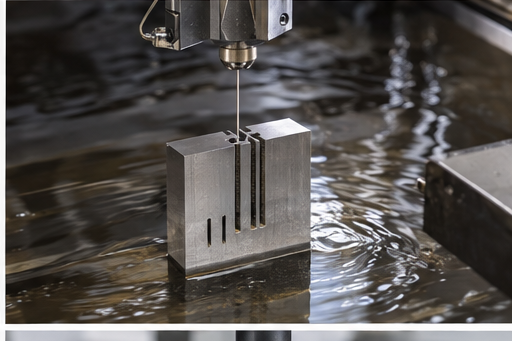
精密电火花加工
慢走丝、成形电火花和小孔电火花适用于窄槽、深腔、内尖角及高长径比微小孔。
线切割 · 成形 EDM · 小孔 EDM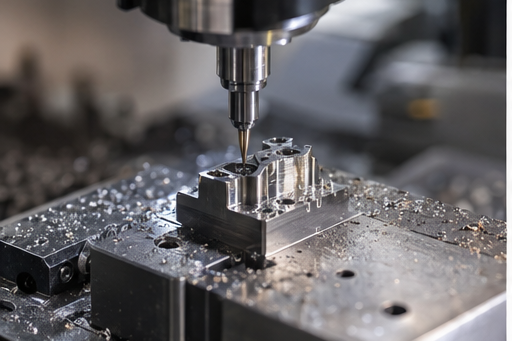
金属微细加工
微铣削、微车削、微孔、电火花及超短脉冲激光加工,服务于微结构与小型精密零件。
微孔 · 微槽 · 微腔体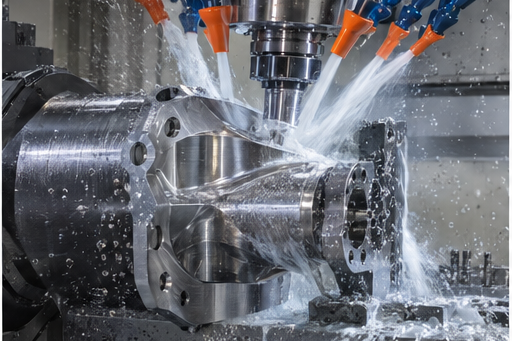
先进冷却与增减材复合制造
高压、定向与低温冷却提升难加工合金稳定性;增减材复合工艺适用于复杂结构、高价值材料和修复制造。
难加工材料 · 复杂结构 · 修复CORE CAPABILITY
五轴加工、车铣复合、电火花与精密检测形成制造闭环。
工艺路线围绕零件功能建立:复杂结构采用稳定装夹与切削控制,配合面采用精密磨削,难进入特征采用电火花,并以测量反馈保障批量稳定性。
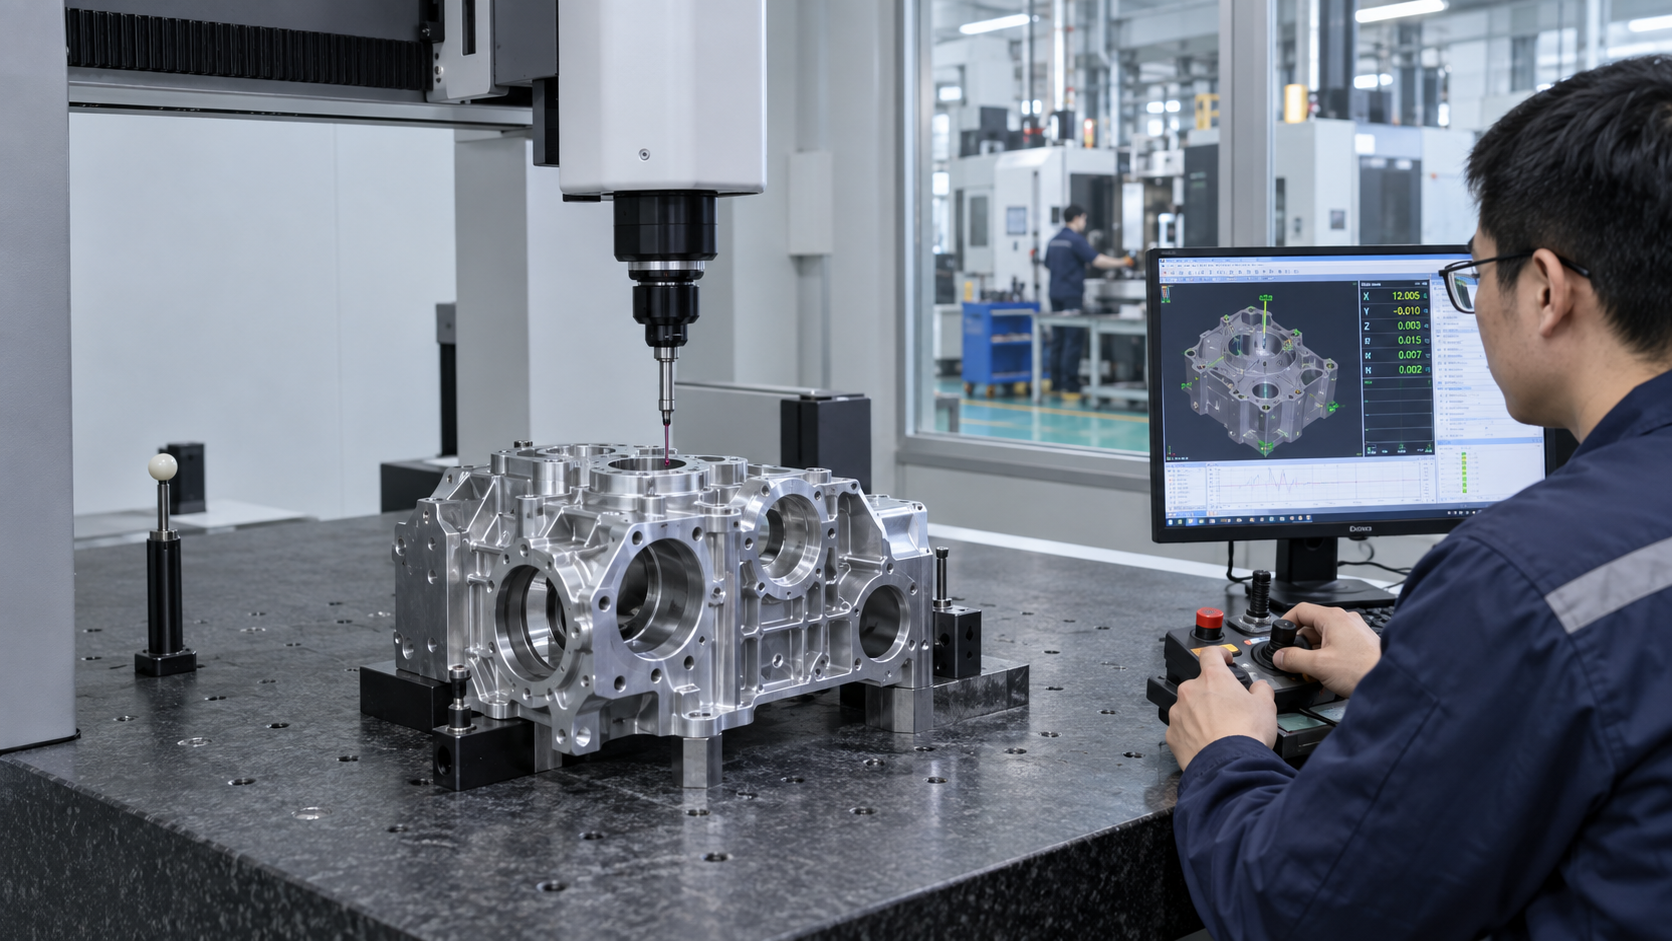
制造 → 检测 → 交付
围绕零件最终功能设计完整制造路线。
我们将近净成形、烧结、多轴加工、车铣复合、金刚石磨削、精密磨削、超声与激光加工、电火花及精密检测组合起来,支持从样品开发到稳定批量制造。
发起工程评审 →